· 车间记录
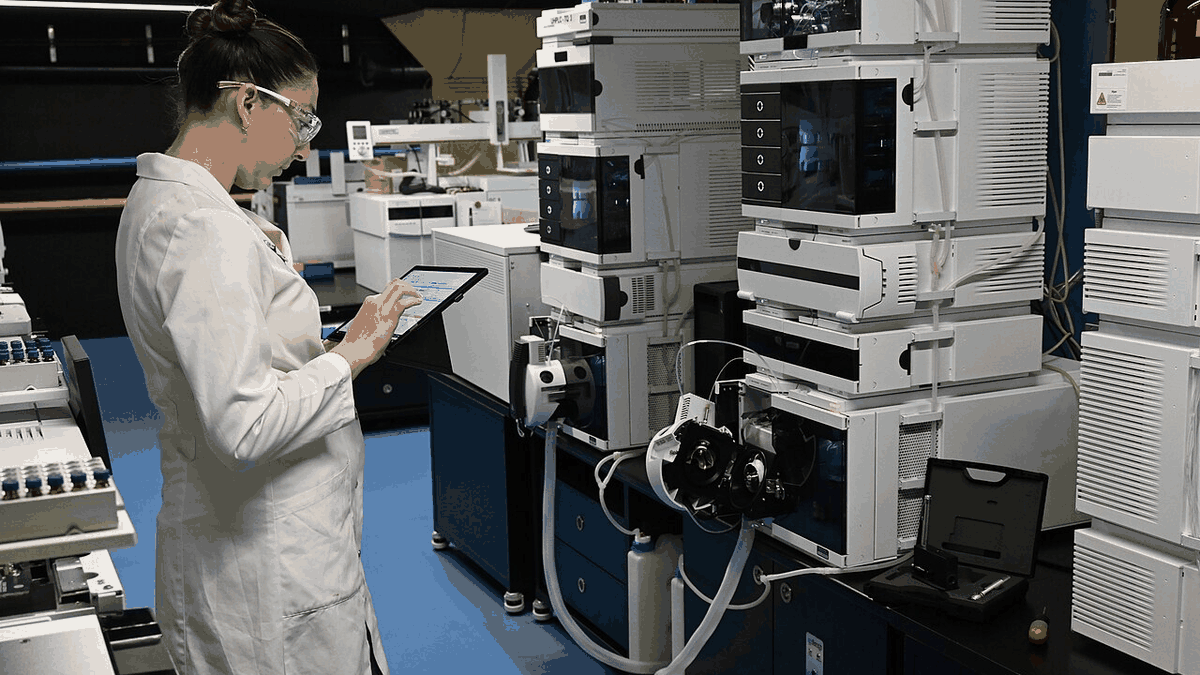
7月6日,改造后的检测室通过验收,温湿度稳定在20±1℃、65%±2%。同一批丝连测三次,回潮率结果的极差从0.8%降到0.3%。
改造前的检测室和车间只隔一道门,梅雨季室内湿度跟着车间走,最高到过74%。回潮率按GB/T 6503做,烘箱法本身没问题,问题是取样和称量的环境在变,同一批丝上午测和下午测能差0.6%。
这次改的是三件事。一是把检测室单独隔出来,装了一台恒温恒湿机组,温度20℃、湿度65%,波动范围分别控制在正负1℃和正负2%;二是把6台烘箱换成4台快速水分仪加2台烘箱,常规批次走水分仪,争议批次仍用烘箱法复测;三是取样后先在检测室平衡4小时再称。
7月1日到5日做了对比验证,取12批常规产品,每批3个样,分别用旧流程和新流程各测一轮。新流程的同批极差0.3%,旧流程0.8%;和第三方检测机构的结果比,新流程偏差在0.25%以内。
检测量也上来了。现在每天测30批左右,每批抽6个筒子,一层一级都有记录。客户如果对某批的含水率有疑问,可以调出当天的温湿度曲线和称量记录,不用重新寄样。
实验室的下一步是加一台缕纱测长仪和一套张力测试,把线密度和强力的日常抽检也放在同一间屋里。设备预算已经报了,预计10月到位。
人员上也做了调整。原来检测室两个人轮班,现在固定三个人,其中一人专做争议批的复测。每天的检测排程从早上8点开始,常规批次下午4点前出结果,急件可以插到2小时内,客户当天下午就能收到数据。
这篇里的关键数据
- 7月6日验收
- 20±1℃、65%±2%
- GB/T 6503烘箱法
- 同批极差0.8%→0.3%
相关的规格
文中提到的规格可以在产品页找到完整参数: