· 车间记录
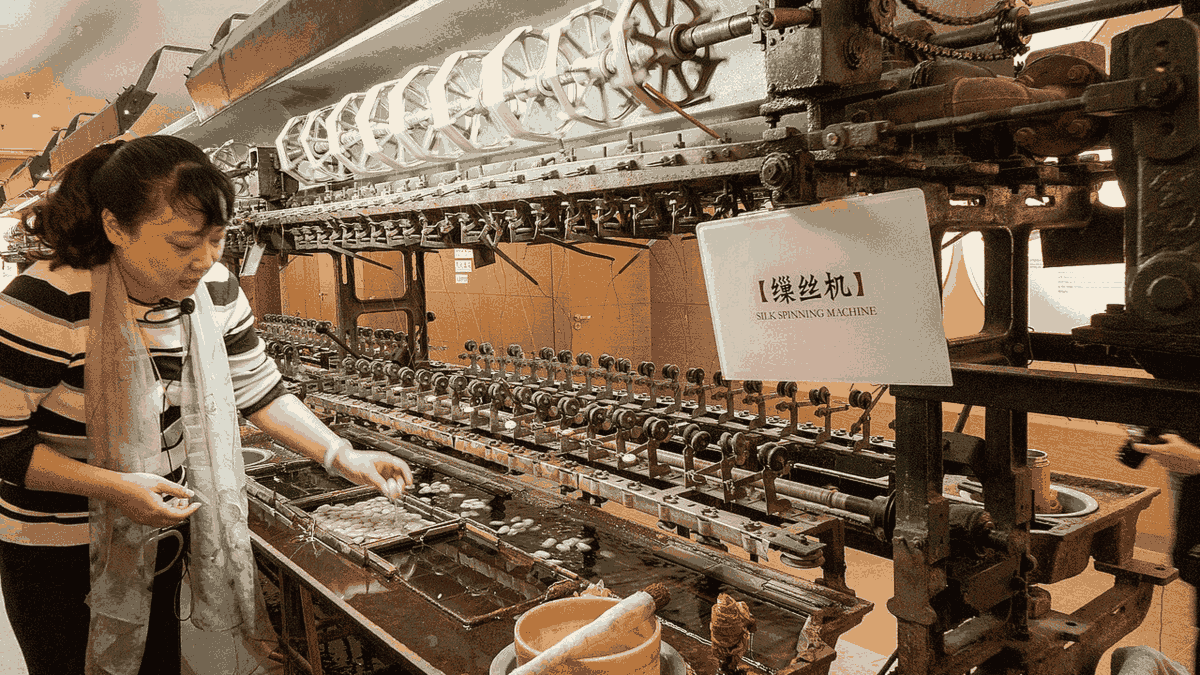
5月16日停了两天机,5月18日30D加捻机重新开起来。换了12组陶瓷导丝器之后,条干不匀率从5.4%降到3.1%,千锭时断头数少了一半。
30D/2加捻丝的单丝很细,导丝器的表面粗糙度直接影响张力均匀性。原来的金属导丝器用了三年,走道上有明显沟槽,实测表面粗糙度Ra 0.8微米,换成陶瓷件后是0.2微米。
改造范围是12个锭组的导丝通道,包括喂入、加捻三角区和卷绕前三个位置,一共36只。停机时间安排在5月16日、17日两天,正好赶上客户换季的空档,没有耽误5月的交货。
改造后跑了三批对比。条干不匀率CV值从5.4%降到3.1%,细节指标里的粗节从每千米18个降到9个;千锭时断头从8次降到4次;锭速从每分钟720米提到750米,产量增加4%。
张力的波动也小了。加捻三角区的张力实测从正负12克降到正负7克,反映到成品上就是卷装的硬度更均匀,客户退绕时的松筒问题少了。
这次改造的单台投入是2.3万元,按断头减少和锭速提升算,回收期大约7个月。厂里还有4台同型号加捻机,计划在8月前依样改完。
改造前后也做了能耗对比。锭速提高4%之后,单台日产量从268公斤提到279公斤,吨丝电耗从1120度降到1094度。按现在的电价算,一台机器一年省下的电费约1.6万元,加上断头减少的接头工时,回收期比预估的7个月还短一点。
这篇里的关键数据
- 5月18日复机
- 12组36只陶瓷导丝器
- 条干CV 5.4%→3.1%
- 千锭时断头8→4次
相关的规格
文中提到的规格可以在产品页找到完整参数: